
Szukam...
|
|
||
|
||
|
|

Powszechnie wiadomo, że narzędzia wspomagają pracę człowieka, dlatego ich producenci wciąż starają się podnieść ich efektywność. Nowe płytki do obróbki średnio zgrubnej firmy Kennametal korzystają z efektu synergii zachodzącego pomiędzy geometrią a gatunkiem materiału. Jak podkreślają producenci, ma to zapewnić płynny proces skrawania i większą odporność na zużycie. Wszystko za sprawą unikatowej geometrii, która ma poprawić płynność procesu skrawania i spływ wióra oraz ograniczyć naprężenia.
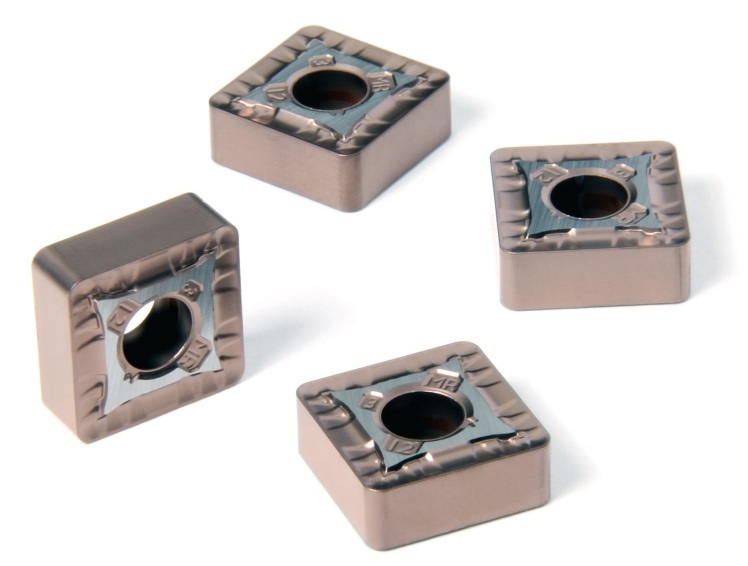
Płytka Beyond MR (Medium Roughing) jest przeznaczona do operacji toczenia średnio zgrubnego. Wytoczenie większej liczby części w trakcie zmiany czy przedłużenie trwałości narzędzia to kwestia powszechnie rozważana w wielu zakładach. Nowe płytki odpowiednie do szerokiego zakresu obrabianych materiałów przystosowano również do obróbki stali nierdzewnej
- To efekt synergii własności geometrycznych i gatunku, który zapewnia wyższą odporność na zużycie i bardziej płynne odprowadzenie wióra - mówi Dr. Igor Kaufman, starszy menedżer w dziale RD&E w firmie Kennametal.
Dwustronne płytki najczęściej posiadają cztery krawędzie skrawające, które po jednej stronie posiadają powierzchnie skrawające zwrócone do siebie tyłem. Łamacz wiórów składający się z rejonu dopływowego i odpływowego oddziela zwykle każdą z krawędzi skrawających. Występy będące częścią łamacza pomagają kontrolować spływ wióra i proces skrawania. Ich konstrukcja rejonów dopływowych i odpływowych często jest miejscem skoncentrowanych naprężeń w trakcie skrawania, co skraca trwałość narzędzia.
- Unikatowość płytek Beyond MR jest oparta częściowo o konstrukcję łamacza o stałej krzywiźnie, która redukuje zmienne naprężenia. Promień krzywizny powierzchni łamacza jest początkowo bardzo duży, a następnie znacznie się zmniejsza, tworząc w ten sposób rejon dopływowy - wyjaśnia Kaufman.
Z kolei od najniższego punktu występu mały promień krzywizny rośnie, tworząc rejon odpływowy. Ponieważ powierzchnia łamacza zawsze posiada krzywiznę, występuje jednolite formowanie wiórów. Wióry mają tendencję do odkształcania się w sposób ciągły w obrębie łamacza, co minimalizuje wpływ ich tarcia na powierzchni natarcia narzędzia. Kąt natarcia, czyli wartość pochylenia górnej powierzchni krawędzi skrawającej, która ma kontakt z wiórem, również pomaga kontrolować wartość sił skrawających i siłę krawędzi skrawającej. Płytka Beyond MR posiada duży dodatni kąt natarcia, który współgra z łagodnie zakrzywioną krawędzią skrawającą w zakresie redukcji sił skrawających i zwiększaniu trwałości narzędzi.
- Jest to najlepsze rozwiązanie w odniesieniu do kontroli spływu wiórów, jakie kiedykolwiek widziałem - mówi Jan Andersson, senior product manager specjalizujący się w produktach dla procesu toczenia.
(CNC Art)


